「」 に対する検索結果 : 26828件
 前の50件 (18851-18900/26828) 次の50件

1963 年に(株)日研工作所が「ミーリングチャック」を開発した。その1年後、日本で最初のストレートシャンクエンドミル(NKエンドミル)が開発され、テーパシャンクやサイドロックシャンクに変わり、使い易さ、振れ精度と強力把握で大きく普及した。ミーリングチャックによる保持方式は、刃具の突出長が自在に調整でき、締め付け時の刃具の軸方向の引き込がない。
情報所有館 : 国立科学博物館 
1984 年に(株)日研工作所がロータリテーブル用の「超硬ウォームシステム」を開発した。超硬製ウォームねじと焼入れした鋼製のウォームホイールにイオンチッカを施したものの組み合わせで、摺動抵抗を低減させ高速回転すると共に、ウォームホイールの剛性、耐摩耗性(耐久性)向上を同時に実現した。ロータリテーブルの早送り位置決め速度が、5rpmから22rpmと高速回転時代の幕開けであった。
情報所有館 : 国立科学博物館
1985 年に(株)日研工作所がロータリテーブル用の「AWC SYSTEM」(Automatic Work Change)を開発した。ロータリテーブルに、Vフランジ付きのテーパ・端面の2面拘束型RNホルダ引込機構を搭載し、加工物マガジンをマシニングセンタの軸移動の範囲内に配置し、加工終了時、AWCアームが主軸に選択され、加工物付きRNホルダの交換をX, Y, Z軸移動で行う加工物交換システムである。
情報所有館 : 国立科学博物館
1995 年に(株)日研工作所が「NC5 TOOLING SYSTEM」として開発した1/10テーパー・中実 & テーパー・端面の2面拘束ツーリングシステムである。同時に、5倍の増力型クランプ・ロックの引込装置POWER5 SYSTEMも開発し、減衰効果 & 高剛性の次世代ツーリングシステムとして、特に自動車産業に普及している。
情報所有館 : 国立科学博物館
1998年に(株)日研工作所が「3LOCK TOOLING SYSTEM」として開発した7/24テーパ―・端面同時密着のBT規格用2面拘束ツーリングシステムである。一体型2面拘束ツールのゲージラインの微小誤差を、プリロードのかかったテーパ―コーンが吸収し端面密着すると共に、主軸回転時の遠心力による主軸のテーパ―部の広がりにも追従する理想的なテーパ―・端面同時密着+ツーリング本体の内張り効果の3面拘束である。
情報所有館 : 国立科学博物館
1973 年に、(株)日研工作所が、テーパ―・端面の2面拘束型ツーリングとして、日本で初めて開発したのがセンチュリー・アーバ―である。密着される端面を含むツーリング本体と、ラバー・スプリングによりプリロードをかけられたテーパ―・リングの2重構造で、引きネジ式のドローバーによる大きな引込力で、テーパ―と端面を同時に密着させる超剛性型ツーリングである。造船業界等の重工業で大活躍した。
情報所有館 : 国立科学博物館
2000 年に(株)日研工作所がTiNベアリング式「スリムチャック」を開発した。DIN規格であるERコレットチャック(16degコレット)に変わる8degコレットのテーパ―コレットチャックである。高速回転でも風切音のしない切欠のないシンプルな形状のナットが、TiNベアリング上面を摺動しながらコレットを真っすぐに振れなく押し込んでいく新機構である。高速回転用チャックのスタンダードとなる。
情報所有館 : 国立科学博物館
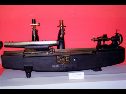
シップ万能測長機は、当社が創業時に購入した物で、当時日本には数少なく貴重なものであった。創業の精神は品質重視で、タップ・ダイスの加工から計測まで一貫して責任を持ち、外国から加工機械、測定器機を購入して欧米に遜色のない物が完成するまで販売しなかった。この測長機は、昭和の末期まで活躍した。
情報所有館 : 国立科学博物館
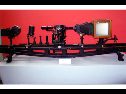
タップの品質を大きく左右する原材料の組織が大切である。その組織を調べるには、金属顕微鏡が必要である。創業当時に購入したと思われるが、現在使用されている種々の顕微鏡と比較して、型も大きさも違っているが、材料を吟味し、良質の物しか使用しなかった当時の精神が、今でも受け継がれている。
情報所有館 : 国立科学博物館
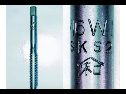
この製品(タップ)は、彌満和の屋号を刻印された物で、傘の下に和の入った商標が表示されている。彌満和と云う社名も、この屋号から「いよいよ満ちて和す」となっている。現在では、YAMAWA・YMW等の商標で製品に表示されている。
情報所有館 : 国立科学博物館
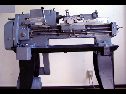
この旋盤(同機種)は、大正12年の創業当時から、タップ(細物用)のねじ加工用として使用された物で、昭和30年代まで活躍した。ねじ部の加工方法も、当時はバイトでの加工と砥石での研削仕上げが有り、大半はバイト仕上げであった。昭和30年代以降転造仕上げ品も製造されたが、現在は砥石での研削仕上げが主流となっている。
情報所有館 : 国立科学博物館
1980年以前においては、スローアウェイチップ(以下はTA)外周面の研削加工はTAの形状に合わせたカムを製作し、カムならい研削をおこなっていました。中小企業技術改善費補助金(旧通産省)を受け、1980年2月に世界で初めてカムを使用しない(NC制御方式)カムレスTA外周研削盤(TAG-15)の開発に成功しました。
情報所有館 : 国立科学博物館
従来、ロータリテーブルを駆動する減速機構は、複リードウォームギア方式が一般的であった。「超硬ウォームシステム」は、ウォームはネジ部のみを超硬で製作し鋼材シャフトと結合し、ウォームホィールは特殊鋼を焼入/ホブ切/イオン窒化したウォームシステムである。(実用新案1856406号) 摺動性を向上させ、高速回転 (5rpm ->22rpm)と耐摩耗性を向上させ、特に自動車産業の高速位置決めで高能率に貢献している。
情報所有館 : 国立科学博物館
1963年のミーリングチャックの開発により、本格的なストレートシャンクエンドミル (日本工具製作所社製NKエンドミル) が開発され、日本だけでなく世界の工業界に貢献した。従来のエンドミルはテーパシャンクで軸方向の調整が出来ず、また振れ精度や把握力も問題であった。振れ精度が良く、強力把握出来、かつ軸方向の調整が自由であり、マシニングセンタのベースホルダとなった。その後、数々の改良、発明を加え現在に至っている。
情報所有館 : 国立科学博物館
NC5シャンクとは、1/10ショートテーパ中実型のテーパ&端面の2面拘束型ツールシャンクである。7/24テーパのBTシャンクや中空型のHSKシャンクに比べ、減衰性能や切削安定性が著しく向上している。特に、BT30相当のNC5-46シャンクでは、BT40並みの切削加工が行え、マシニングセンタの小型化、切削能力向上に大きく貢献している。
情報所有館 : 国立科学博物館
NC5ツーリングシステム用に開発したのがプルスタッド引込機構である。クランプ源は、(耐久性に問題のある)接触式の皿バネはなく、動作中も接触しないコイルバネを使用している。機械的にに5倍の増力機構を設け、かつクランプ時、クランプ力がロックされる機構である。センタスルークーラントにも対応している。
情報所有館 : 国立科学博物館
チタン、インコネル等の航空機エンジン部品用の難削材を加工するために開発されたX-Treme Chuckは、振れ精度が良く、かつ重切削を長時間行っても絶対にエンドミル(X-Treme型シャンク)が抜けないミーリングチャックの進化した機構である。(特許5475176号)航空機エンジンのファンディスクの球根型溝加工や、ブリスクのブレードの加工に用いられている。
情報所有館 : 国立科学博物館
超硬ソリッド小径ロングネックのエンドミルで、プラスチック金型の細く深いリブ溝を切削加工するために開発されました。当時は金型の深いリブ溝加工は型彫り放電加工に頼っておりましたが、小径エンドミルで被削材に直に切削加工する当時としては画期的な工具であった。
情報所有館 : 国立科学博物館
プラスチック金型の硬度40HRC程度(プリハードン鋼)の鋼材に対し、勾配の付いたリブ溝を専用に加工する為に考案されたテーパーエンドミルです。テーパー角は30′~3°で刃長は最大で外径の21倍の長さを有し、4枚刃、左ねじれ11°(通常は右ねじれ)を採用することにより外周刃の切れ味を抑えリーマーの様に切削面を磨きレスで仕上げ加工することが出来ます。
情報所有館 : 国立科学博物館
1973年当時、エンドミルではハイス(高速度鋼)を工具材料に用い2枚刃の外周ねじれ角30°が一般的であったが、本工具は3~6枚刃45°ねじれおよび、50°ねじれの強ねじれを採用し切れ味を上げ、また、工具フルート溝分割を均等割(360°/3枚刃=120°)ではなく不等分割(120°、122°、118°)を採用することで加工中のビビリ現象を抑制することが出来る画期的なスクエアエンドミルを提供。
情報所有館 : 国立科学博物館
精密微細金型に用いる被削材硬度40HRC~65HRCの仕上げ加工において、超硬コーティング製品では1本の工具で1日以上の長時間の仕上げ加工が出来ず、加工精度および面性状の維持が難しい。本cBN工具を使用すると仕上げ加工において約30倍以上の工具寿命で安定した仕上げ面が得られ、更に本工具はボールエンドミルのデットスポットであるチゼル部の毟れを無くすためにそのチゼル部が存在しない特徴的なエンドミルである。
情報所有館 : 国立科学博物館
小径エンドミルのリーディングカンパニーとして、2005年に世界最小の超硬極小径エンドミル「φ0.01~φ0.09」を標準ラインナップし発売を開始。本エンドミルを用いた微細加工の例として髪の毛(約φ0.08mm)へ文字彫り加工や、アルミへの微細ポケット加工を行っている。
情報所有館 : 国立科学博物館
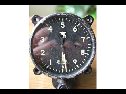
ミャンマー(ビルマ)で発見され、イギリス人所有の品川製作所製航空機用「高度計」。平成17年に日本に到着後、当時の組立作業者の話も聞けて彼等大先輩と共に立会調査した処、昭和18年頃に品川製作所で製造され中島飛行機へ納入され、戦時中の輸送機か戦闘機に搭載されていたものと判明した。精巧な気圧計を高度計として約62年前に製造されたものの、当社で圧力測定及び高度換算したところ誤差も少なく現役であった。
情報所有館 : 国立科学博物館
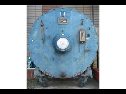
この湿式ガスメーターは、昭和38年に製造された物で、積算部は円読式で複数個のアナログ指針値の組合せを読み取るタイプである。近年まで基準湿式ガスメーターとして、大型の実験用湿式ガスメーター及び乾式ガスメーターの検査用として、約40年近く使用されていた湿式ガスメーターである。大きさmm:高さ1750、幅1500、奥行1700。
情報所有館 : 国立科学博物館
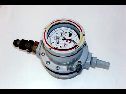
調整器一体型の羽根車式ガスメーターである。当該メーターはシリンダーに直結して使用する。その構造は、シリンダーの中の高圧ガスを圧力調整器で低圧に減圧し、低圧ガスをノズルから噴射して羽根車を回転させる。上記羽根車回転数を積算してガス使用量を指針表示するものである。
情報所有館 : 国立科学博物館

4輪駆動式ローダに対して、世界に類のない広い作業範囲のリーチ機構付リンクを備え、かつ経済的な前2輪駆動式で、建設や産業用の車両として多方面で活用されたショベルローダ。(実用新案第481370号)(1)リーチおよびリフトアームを有し、前2輪駆動の駆動力をカバーするリンク機構。(2)平行四辺形の補助リンクにより、複雑な制御なしでバケット姿勢を一定にできるため、安全で汎用性の高い荷役作業を提供。
情報所有館 : 国立科学博物館

搬送量の増大、24時間生産の市場ニーズに対応した業界初の6t積み4パレット同時搬送大型無人フォークリフト。ビール4パレット(96ケース約2000本)を一度に搬送できる能力を持ち、全自動無人運転で24時間生産体制に対応する。事務所のコンピュータから無線で各車両の交通管制制御を行い、複数台の同時運転により、庫内物流作業の合理化を実現した。
情報所有館 : 国立科学博物館

1978年に上市したエンジン式カウンタバランスフォークリフトFD50-70Pは、国内で初めてマストのリフトシリンダを2本としてマスト材後方に左右に配置する事により、前方視界を大幅に改善し、走行時の安全性を向上させた。現在のフォークリフトではこの2本シリンダ方式が主流となっている。(写真は格上げしたFD75P)
情報所有館 : 国立科学博物館

バッテリ式カウンタバランスフォークリフトFB09-40PEは国産初の定電流定電圧定電流方式の急速充電器を搭載したフォークリフトである。エンジン車からバッテリ車への移行が進む中、バッテリ車の稼動時間の延長のニーズは高く、このフォークリフトでは昼休み等に行われる補充電において従来の漏洩トランス方式から定電流方式とする事により補充電量の増加を図り、長時間稼動を可能とした。
情報所有館 : 国立科学博物館

1965年に開発、販売を開始したわが国初の無人牽引車。床面に埋め込んだ電磁誘導線をガイドに、台車などを牽引して自動走行する。工場内で人手中心に行なわれていた運搬作業を自動化し脚光をあびた。3ton及び1.5ton牽引タイプが、主に自動車・紡績・硝子・電機業界で導入され産業界の自動化に大きく寄与した。今日の無人搬送車(AGV)の先駆けとなった。
情報所有館 : 国立科学博物館