


「」 に対する検索結果 : 26828件
 前の10件 (18861-18870/26828) 次の10件

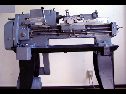
この旋盤(同機種)は、大正12年の創業当時から、タップ(細物用)のねじ加工用として使用された物で、昭和30年代まで活躍した。ねじ部の加工方法も、当時はバイトでの加工と砥石での研削仕上げが有り、大半はバイト仕上げであった。昭和30年代以降転造仕上げ品も製造されたが、現在は砥石での研削仕上げが主流となっている。
情報所有館 : 国立科学博物館 
1980年以前においては、スローアウェイチップ(以下はTA)外周面の研削加工はTAの形状に合わせたカムを製作し、カムならい研削をおこなっていました。中小企業技術改善費補助金(旧通産省)を受け、1980年2月に世界で初めてカムを使用しない(NC制御方式)カムレスTA外周研削盤(TAG-15)の開発に成功しました。
情報所有館 : 国立科学博物館
従来、ロータリテーブルを駆動する減速機構は、複リードウォームギア方式が一般的であった。「超硬ウォームシステム」は、ウォームはネジ部のみを超硬で製作し鋼材シャフトと結合し、ウォームホィールは特殊鋼を焼入/ホブ切/イオン窒化したウォームシステムである。(実用新案1856406号) 摺動性を向上させ、高速回転 (5rpm ->22rpm)と耐摩耗性を向上させ、特に自動車産業の高速位置決めで高能率に貢献している。
情報所有館 : 国立科学博物館
1963年のミーリングチャックの開発により、本格的なストレートシャンクエンドミル (日本工具製作所社製NKエンドミル) が開発され、日本だけでなく世界の工業界に貢献した。従来のエンドミルはテーパシャンクで軸方向の調整が出来ず、また振れ精度や把握力も問題であった。振れ精度が良く、強力把握出来、かつ軸方向の調整が自由であり、マシニングセンタのベースホルダとなった。その後、数々の改良、発明を加え現在に至っている。
情報所有館 : 国立科学博物館
NC5シャンクとは、1/10ショートテーパ中実型のテーパ&端面の2面拘束型ツールシャンクである。7/24テーパのBTシャンクや中空型のHSKシャンクに比べ、減衰性能や切削安定性が著しく向上している。特に、BT30相当のNC5-46シャンクでは、BT40並みの切削加工が行え、マシニングセンタの小型化、切削能力向上に大きく貢献している。
情報所有館 : 国立科学博物館
NC5ツーリングシステム用に開発したのがプルスタッド引込機構である。クランプ源は、(耐久性に問題のある)接触式の皿バネはなく、動作中も接触しないコイルバネを使用している。機械的にに5倍の増力機構を設け、かつクランプ時、クランプ力がロックされる機構である。センタスルークーラントにも対応している。
情報所有館 : 国立科学博物館
チタン、インコネル等の航空機エンジン部品用の難削材を加工するために開発されたX-Treme Chuckは、振れ精度が良く、かつ重切削を長時間行っても絶対にエンドミル(X-Treme型シャンク)が抜けないミーリングチャックの進化した機構である。(特許5475176号)航空機エンジンのファンディスクの球根型溝加工や、ブリスクのブレードの加工に用いられている。
情報所有館 : 国立科学博物館
超硬ソリッド小径ロングネックのエンドミルで、プラスチック金型の細く深いリブ溝を切削加工するために開発されました。当時は金型の深いリブ溝加工は型彫り放電加工に頼っておりましたが、小径エンドミルで被削材に直に切削加工する当時としては画期的な工具であった。
情報所有館 : 国立科学博物館
プラスチック金型の硬度40HRC程度(プリハードン鋼)の鋼材に対し、勾配の付いたリブ溝を専用に加工する為に考案されたテーパーエンドミルです。テーパー角は30′~3°で刃長は最大で外径の21倍の長さを有し、4枚刃、左ねじれ11°(通常は右ねじれ)を採用することにより外周刃の切れ味を抑えリーマーの様に切削面を磨きレスで仕上げ加工することが出来ます。
情報所有館 : 国立科学博物館
1973年当時、エンドミルではハイス(高速度鋼)を工具材料に用い2枚刃の外周ねじれ角30°が一般的であったが、本工具は3~6枚刃45°ねじれおよび、50°ねじれの強ねじれを採用し切れ味を上げ、また、工具フルート溝分割を均等割(360°/3枚刃=120°)ではなく不等分割(120°、122°、118°)を採用することで加工中のビビリ現象を抑制することが出来る画期的なスクエアエンドミルを提供。
情報所有館 : 国立科学博物館


